



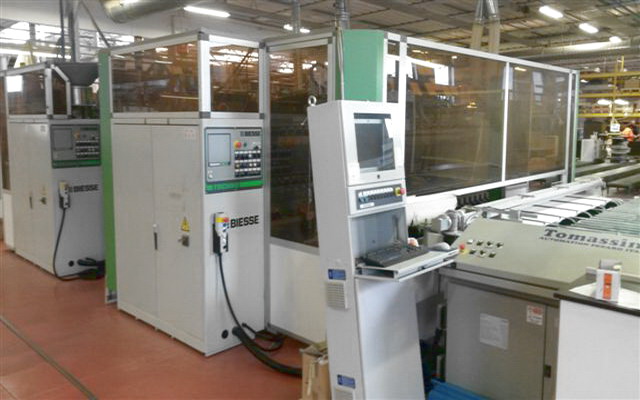
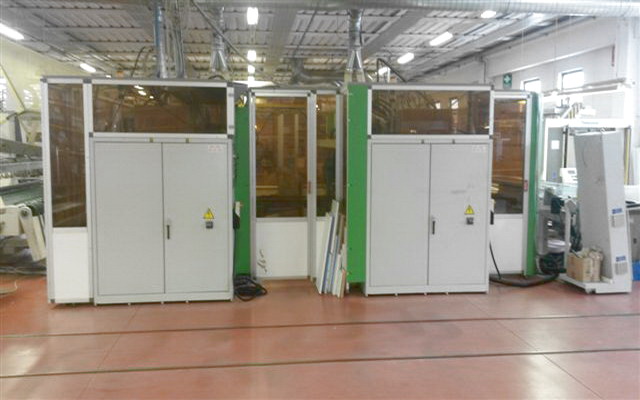
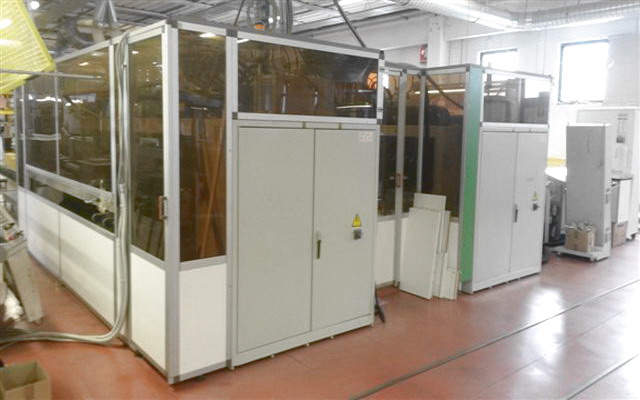

PERCEUSE (LIGNE AUTOMATIQUE DE PERCAGE)
BIESSE (BIESSE Group)
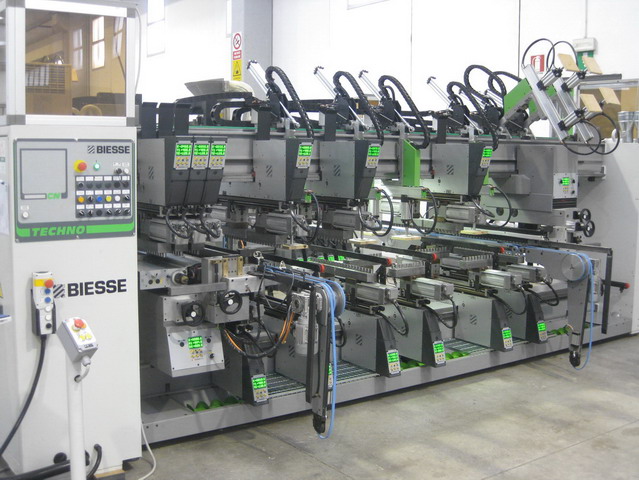
Techno FDT CN + Techno SDT CN
Détails techniques:
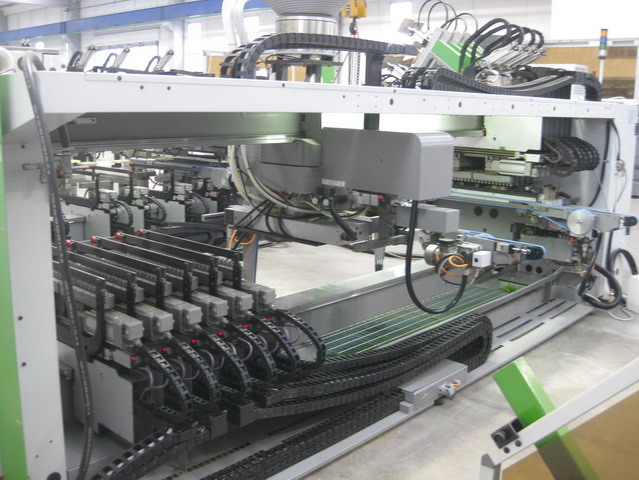
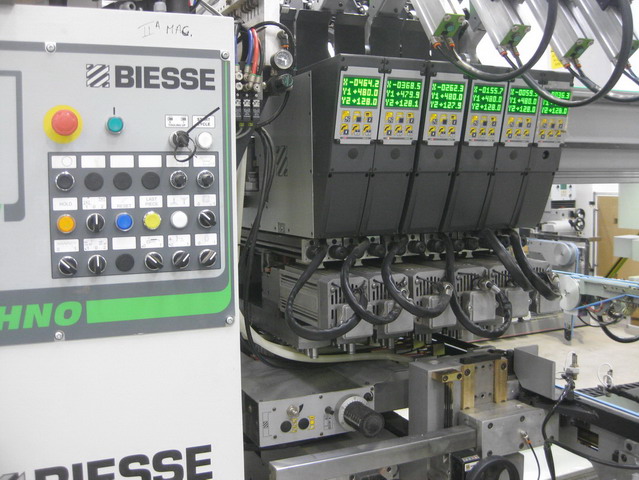
LIGNE automatique de Perçage et Insertion chevilles au défilé, avec Contrôle Numérisé, Marque CE, avec cabine de protection complète de la ligne et 4 portes latérales, composée de:
R10034A) PERCEUSE AUTOMATIQUE « BIESSE » Techno FDT à C.N.
- N. 2 courroies motorisées d'entrainement (vitesse réglable de 35 à 75 m/min)
- N. 2 groups horizontaux (chacun avec 2 têtes à percer, de 11 broches chaque, CV 1,5x2)
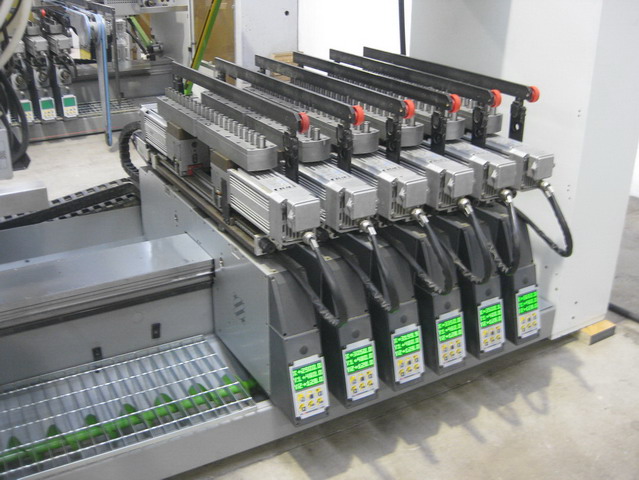
- N. 6 ponts inférieurs (chacun avec 2 têtes à percer avec différentes broches, CV 1,8x2)
- N. 6 ponts supérieurs (chacun avec 2 têtes à percer avec différentes broches, CV 1,8x2)
- N. 6 presseurs supérieurs.
- N. 2 vis sin-fin pour l’évacuation des déchets.
R10034B) PERCEUSE AUTOMATIQUE ET INSERTION CHEVILLES « BIESSE » Techno SDT à C.N.
- N. 2 courroies motorisées d'entrainement (vitesse réglable de 35 à 75 m/min)
- N. 2 groupes horizontaux (chacun avec 5 injecteurs de colle et pousse-chevilles)
- N. 6 ponts inférieurs (chacun avec 2 têtes à percer avec différentes broches, CV 1,8x2)
- N. 6 ponts supérieurs (chacun avec 2 têtes à percer avec différentes broches, CV 1,8x2)
- N. 6 presseurs supérieurs.
- N. 2 vis sin-fin pour l’évacuation des déchets.
Commande Numérisé NC 500 (logiciel Tooling System) pour la gestion de cettes 2 machines ensable. Le CNC contrôle la gestion du déplacement automatique du groupe horizontal mobile (axe X), le déplacement en vertical (Hv) des groupes horizontaux, des têtes à percer (axe Y1 et Y2), des premières tètes horizontales à percer (axe Y1), des butées (axe Y), des presseurs supérieurs (axe X) et des corroies d'entrainement (axe X), ainsi que la gestion des programmes de travail


