


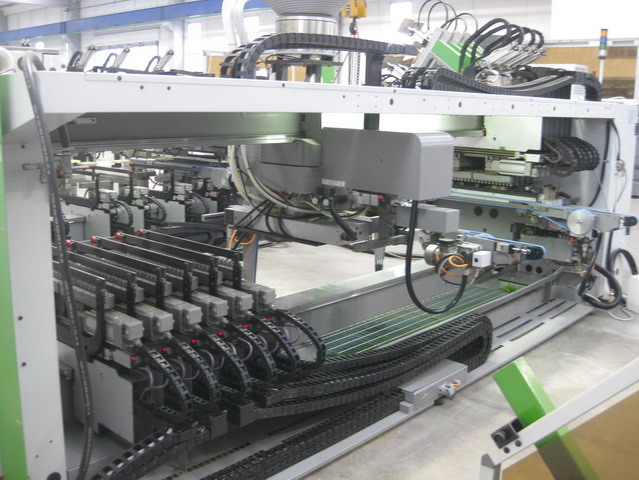
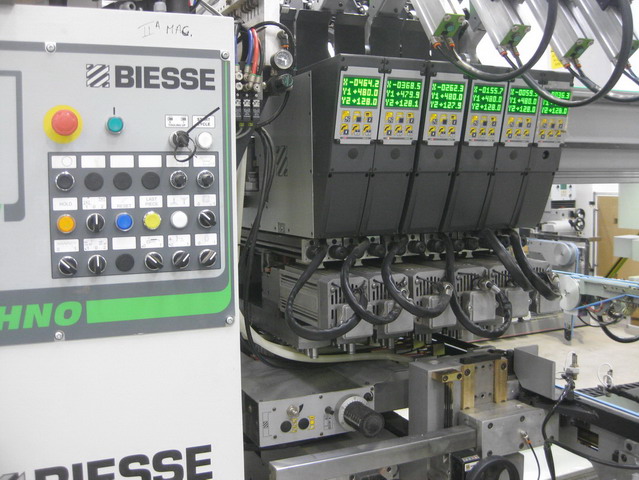
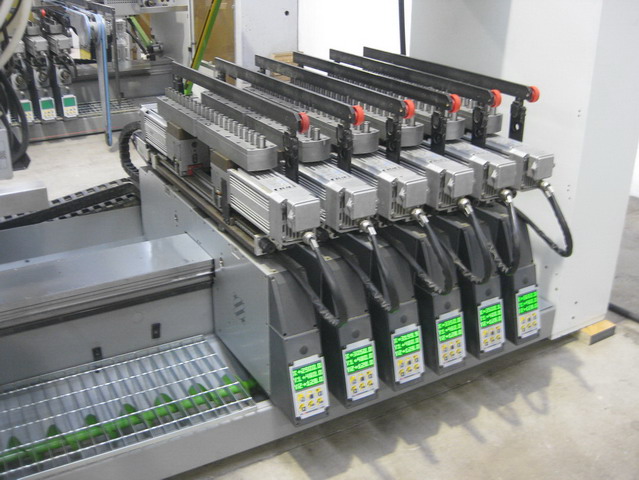

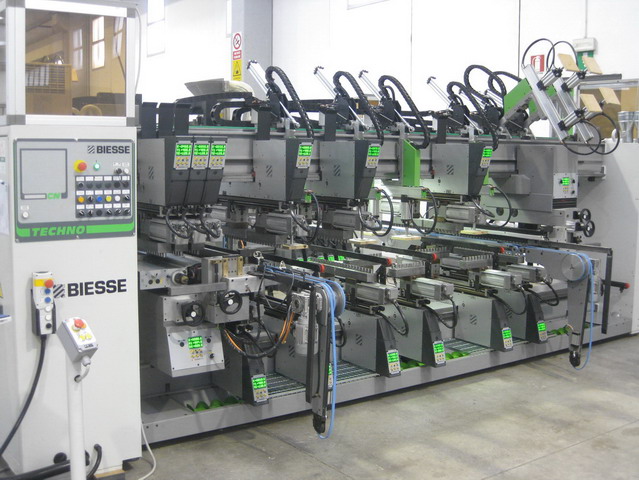
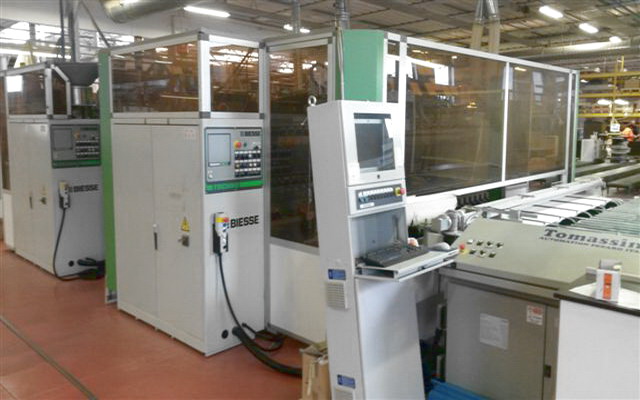
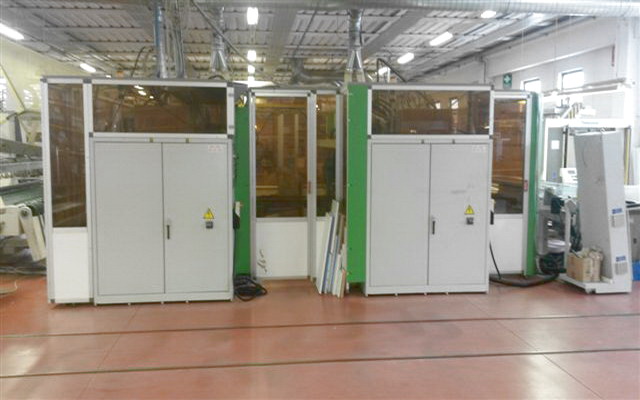
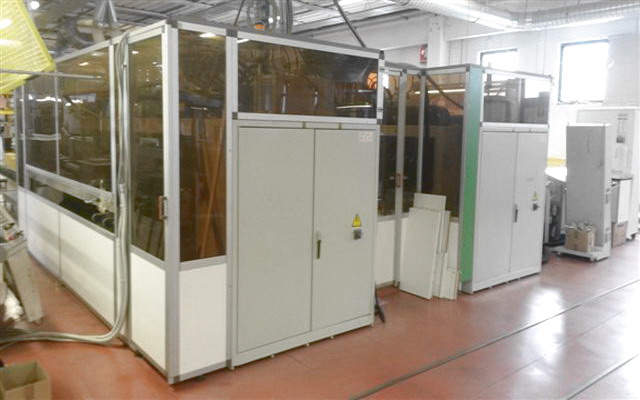

АВТОМАТИЧЕСКАЯ СВЕРЛИЛЬНО-ПРИСАДОЧНАЯ ЛИНИЯ
BIESSE (BIESSE Group)
Techno FDT CN + Techno SDT CN
Техническое описание:
Электронная сверлильно-присадочная линия с ЧПУ, маркировкой СЕ. Линия оснащена защитной кабиной с 4-мя боковыми дверьми. В состав Линии входят:
R10034A) АВТОМАТ. СВЕРЛИЛЬНО-ПРИСАДОЧНЫЙ СТАНОК "BIESSE" Techno FDT CN
- N° 2 приводных питающих ленточными транспортёра от 35 до 75 м/мин
- N° 2 горизонт группы (каждая с 2-мя сверл.головками 2х1.5 л.с. каждая на 11 шпинделей)
- N° 6 нижниих групп (каждая с 2-мя сверл. головками 2х1.8 л.с. каждая на неск.шпинделей)
- N° 6 верхних групп (каждая с 2-мя сверл.головками 2х1.8 л.с.каждая на неск. шпинделей)
- N° 6 верхних прижима - N° 2 шнека для удаления отходов.
R10034B) АВТОМАТ. СВЕРЛИЛЬНО-ПРИСАДОЧНЫЙ СТАНОК "BIESSE" Techno SDF CN
- N° 2 приводных питающих ленточными транспортёра от 35 до 75 м/мин
- N° 2 горизонт. группами (каждая с 5-ю устройствами для подачи клея и установки шкантов)
- N° 6 нижниих групп (каждая с 2-мя сверлильными головками мощностью 2х1.8 л.с.
каждая на несколько шпинделей)
- N° 6 верхних групп (каждая с 2-мя сверлильными головками мощностью 2х1.8 л.с.
каждая на несколько шпинделей)
- N° 4 верхних прижима - N° 2 шнека для удаления отходов.
ЧПУ модель NC 500 для управления 2-мя сверлильными станками (программное обеспечение Tooling system).
ЧП управляет перемещением по оси Х горизонтальной подвижной группы, вертикальным перемещением (Hv) 2-х ггоризонтальных групп, перемещение по оси Х всех вертикальных групп, перемещение по оси Y1 первых горизонтальных сверлильных головок, перемещение суппортов по оси Y, перемещение по оси Х верхних прижимов и подающих транспортеров, а также программирование всех рабочих циклов.


