


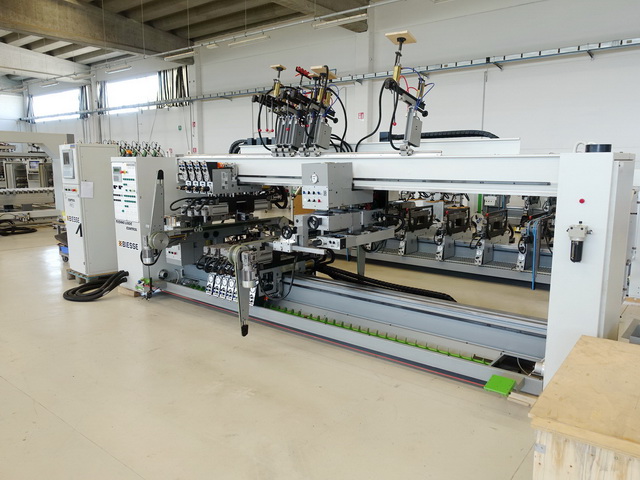
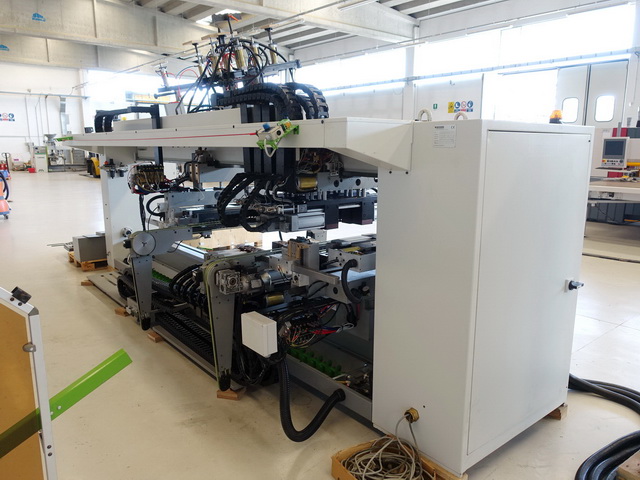


АВТОМАТИЧЕСКИЙ СВЕРЛИЛЬНО-ПРИСАДОЧНЫЙ СТАНОК
BIESSE
Techno Logic CN
Техническое описание:
Электронный станок, с ЧП управлением
Цифровое управление типа CNI IPC 500 + Электронное программирование RT 483
Программное обеспечение Tooling System + Woodmaster
Подающие приводные ремни № 2 (Скорость подачи: м/мин 35 - 80)
Горизонтальные группы № 2
Кол-во сверлильных голов на кождой горизонтальной группе № 1
Кол-во шпинделей на каждой сверлильной горизонтальной голове № 21
Максимальная рабочая ширина (мм) 3200
Минимальная рабочая ширина (мм) 220
Вертикальные нижние группы № 7
Кол-во сверлильных голов на кождой вертикальной группе № 2 x Kw 1,5
Вертикальные верхние группы № 4
Кол-во сверлильных голов на каждой вертикальной верхней группе № 2 x Kw 1,5
Верхние вертикальные прижимы № 6
Приводные шнеки для удаления отходов № 2
ЧП управление перемащения (по оси Х) горизонтальной подвижной группы
ЧП управление перемащения (по оси Х) всех вертикальных групп
ЧП управление перемещения (по осям Y1 и Y2) сверлильных голов
ЧП управление перемещения (по оси Y) упоров
ЧП управление перемещения (по оси Х) подающих ремней
ЧП управляет перемещением (по оси Х) сверлильных головок (глубина сверления)


