


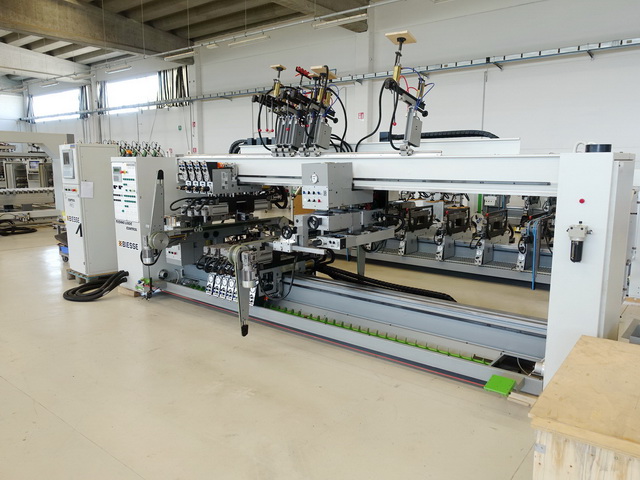
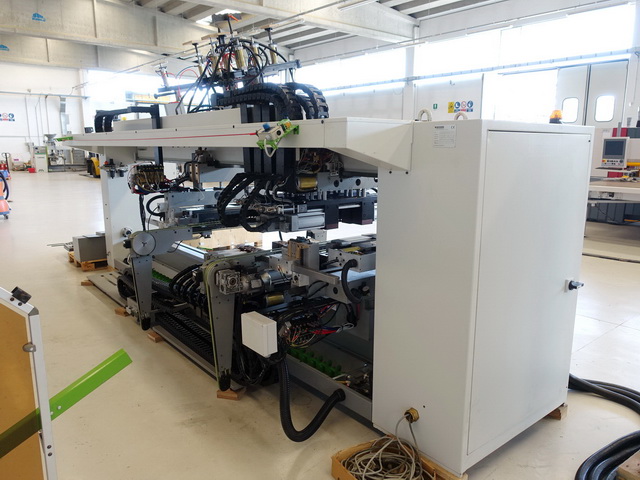


PERCEUSE AU DEFILE
BIESSE
Techno Logic CN
Détails techniques:
Machine électronique, contrôlée par la C.N.
Control Numérique Type CNI IPC 500 + Programmateur électronique RT 483
Logiciel Tooling System + Woodmaster
Courroies motorisées d’entrainement (N° 2), Vitesse d'entrainement (m/min) 35 - 80
Groupes horizontaux (N°) 2
Têtes à percer pour chaque groupe horizontal (N°) 1
Broches pour chaque tête à percer horizontale (N°) 21
Maxi largeur de travail (mm) 3200
Mini largeur de travail (mm) 220
Ponts verticaux inférieures (N°) 7
Têtes à percer pour chaque ponts vertical inférieur (N°) 2 x Kw 1,5
Ponts verticaux superieures (N°) 4
Têtes à perçer pour chaque pont vertical supérieur (N°) 2 x Kw 1,5
Presseurs verticaux supérieurs (N°) 6
Vis sens-fin motorisées, pour l’évacuation des copeaux/déchets (N°) 2
CNC controle le déplacement (axe X) du groupe horizontal mobile
La CNC controle le déplacement (axe X) de tous les ponts verticaux
La CNC controle le déplacement (axe Y1 et Y2) des têtes à percer
La CNC controle la gestion du déplacement (axe Y) des butées
La CNC controle le déplacement (axe X) des corroies d'entrainement
La CNC controle le déplacement vertical (axe Z, profondeur de perçage)


