


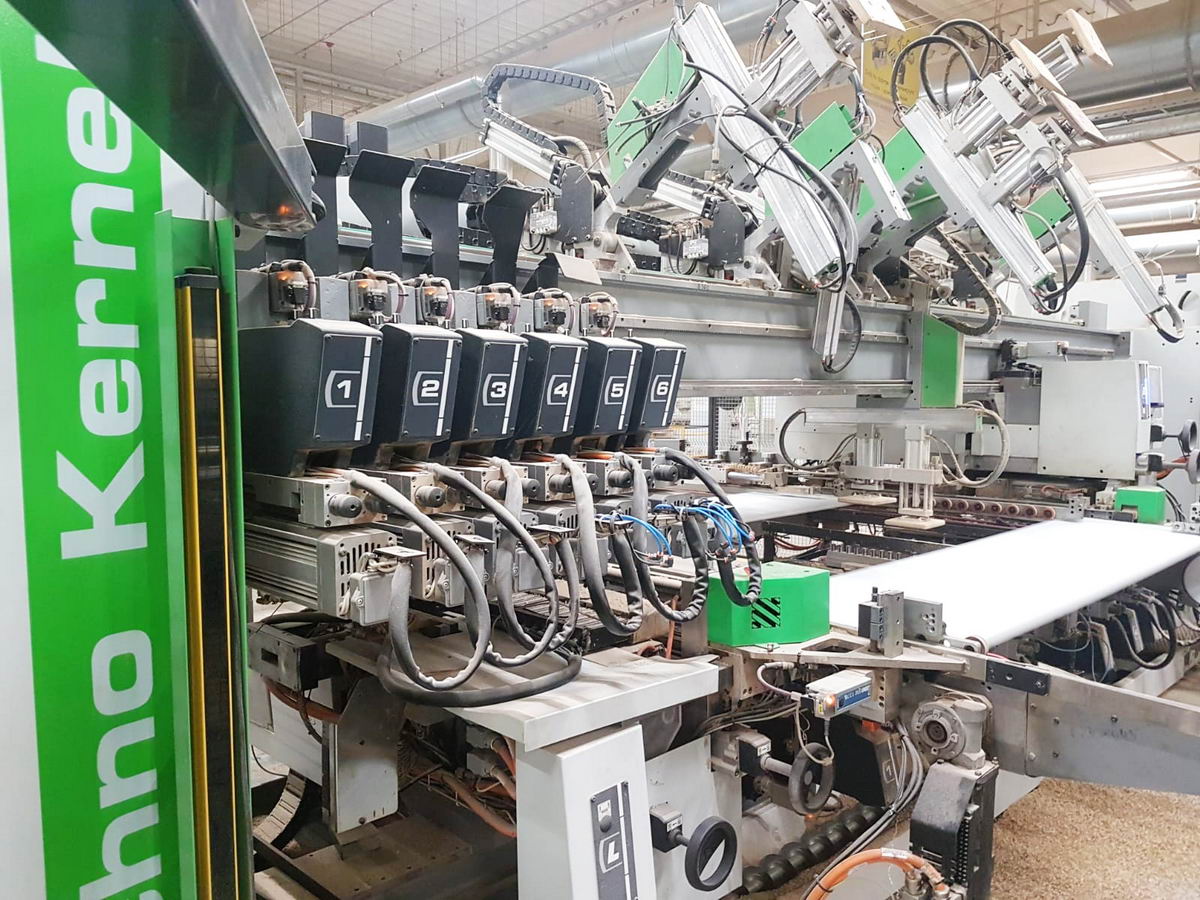
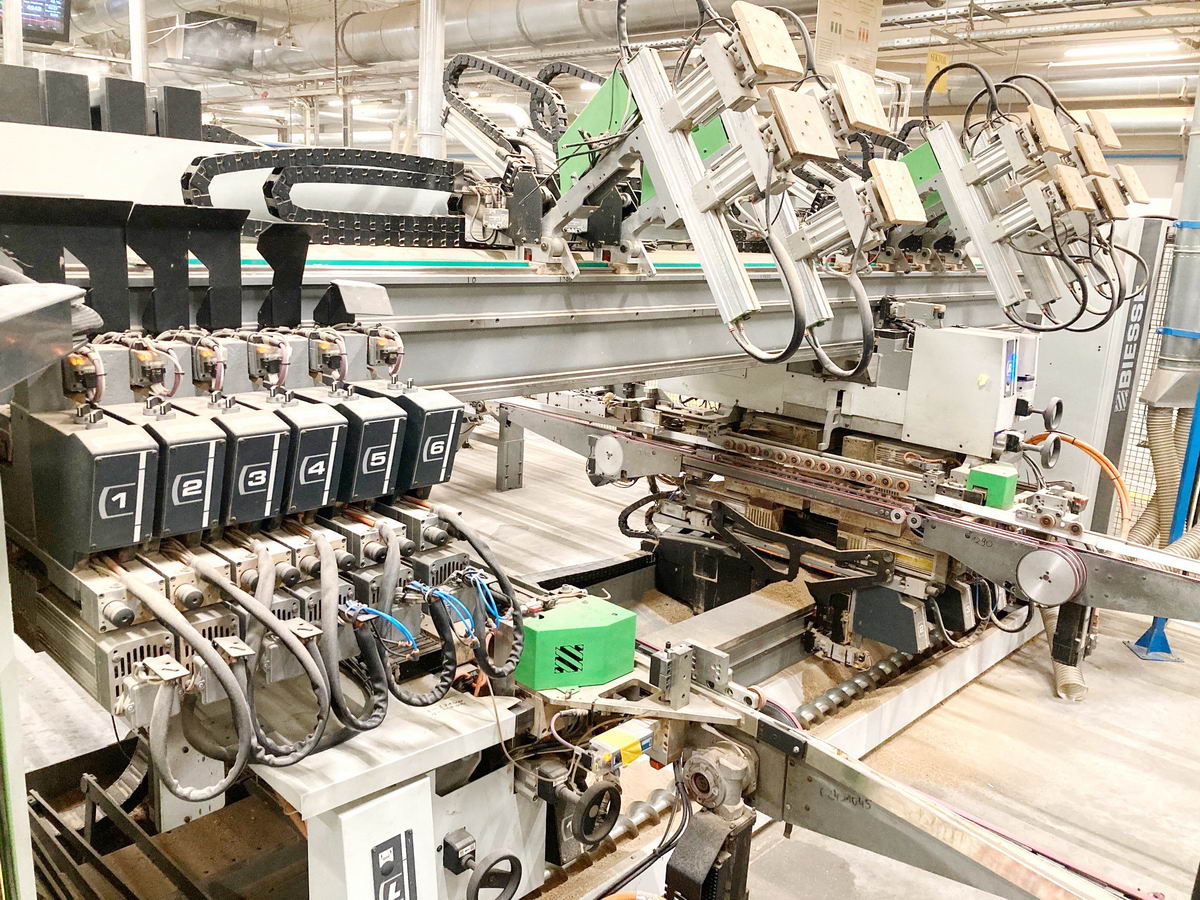
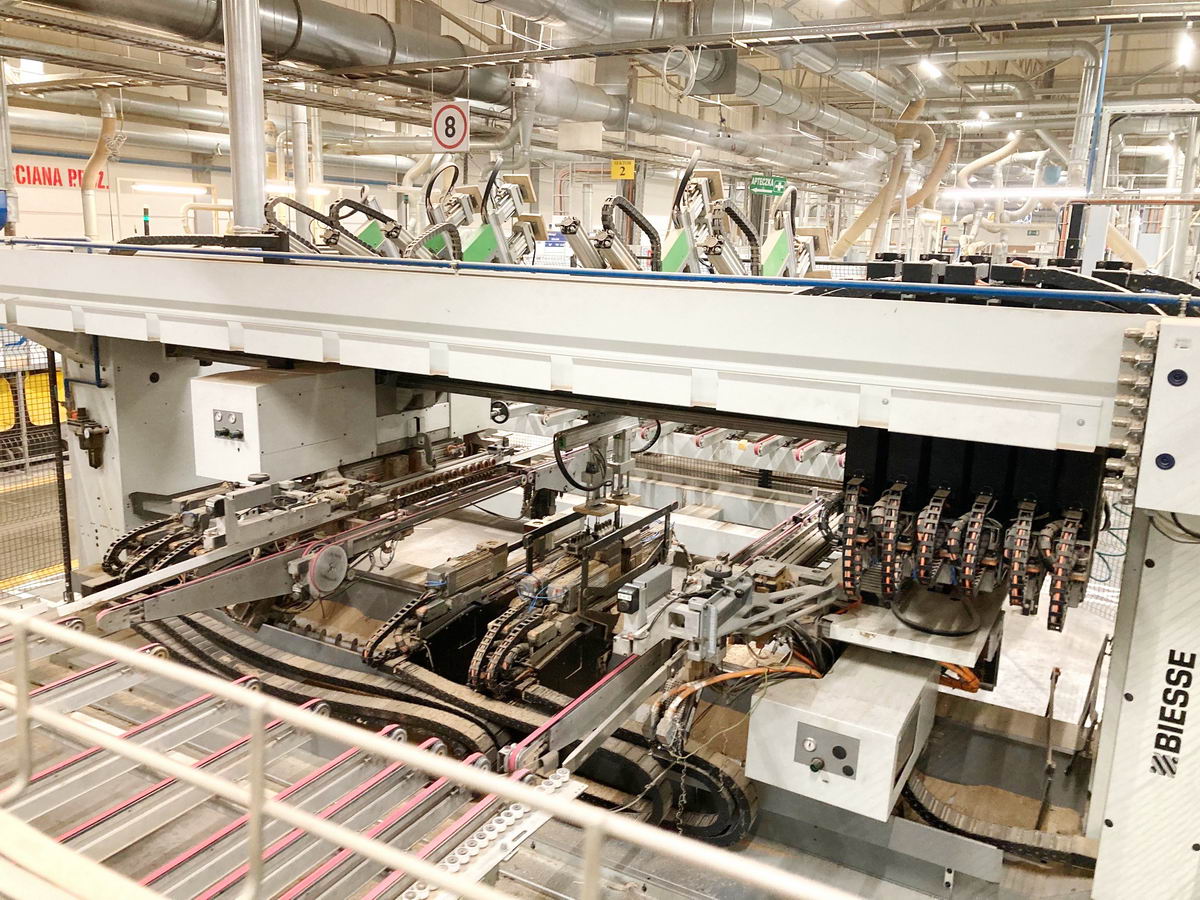
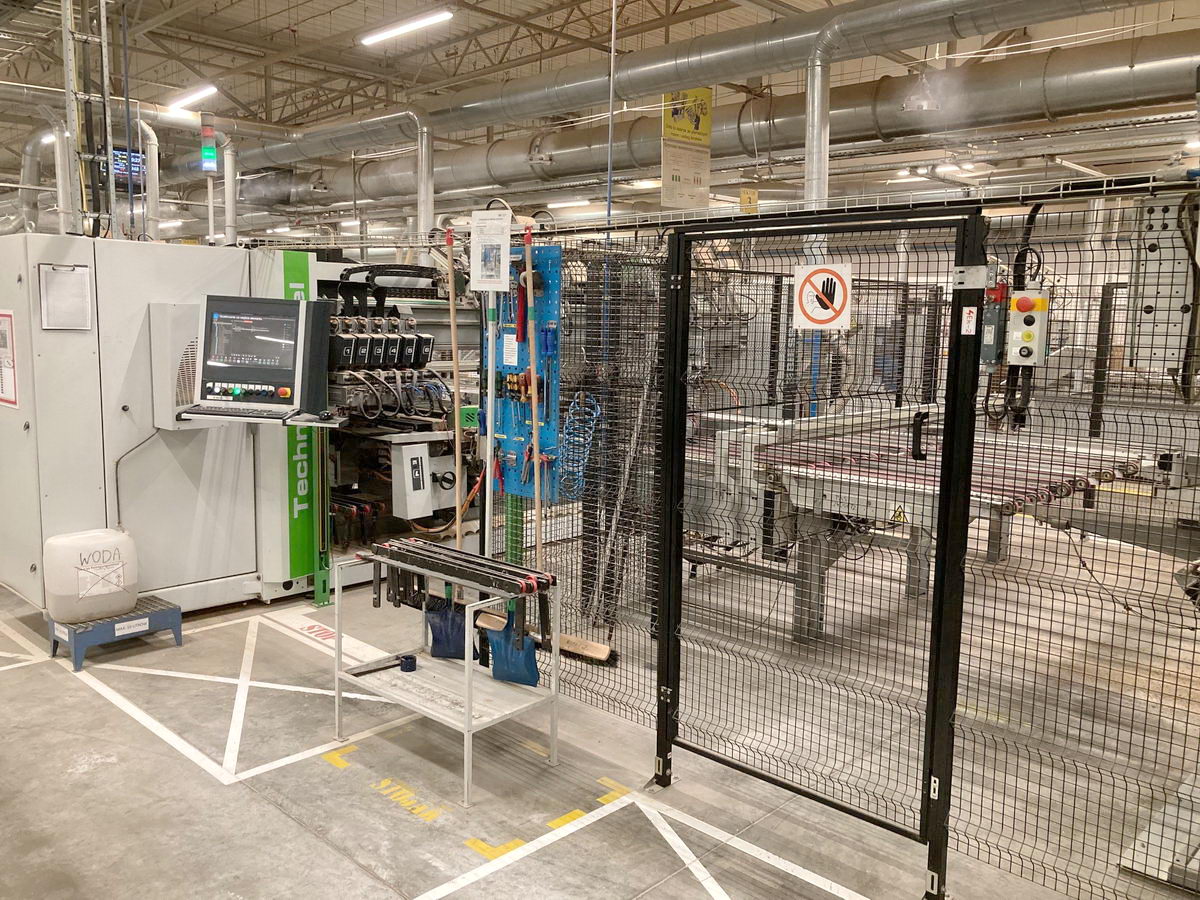
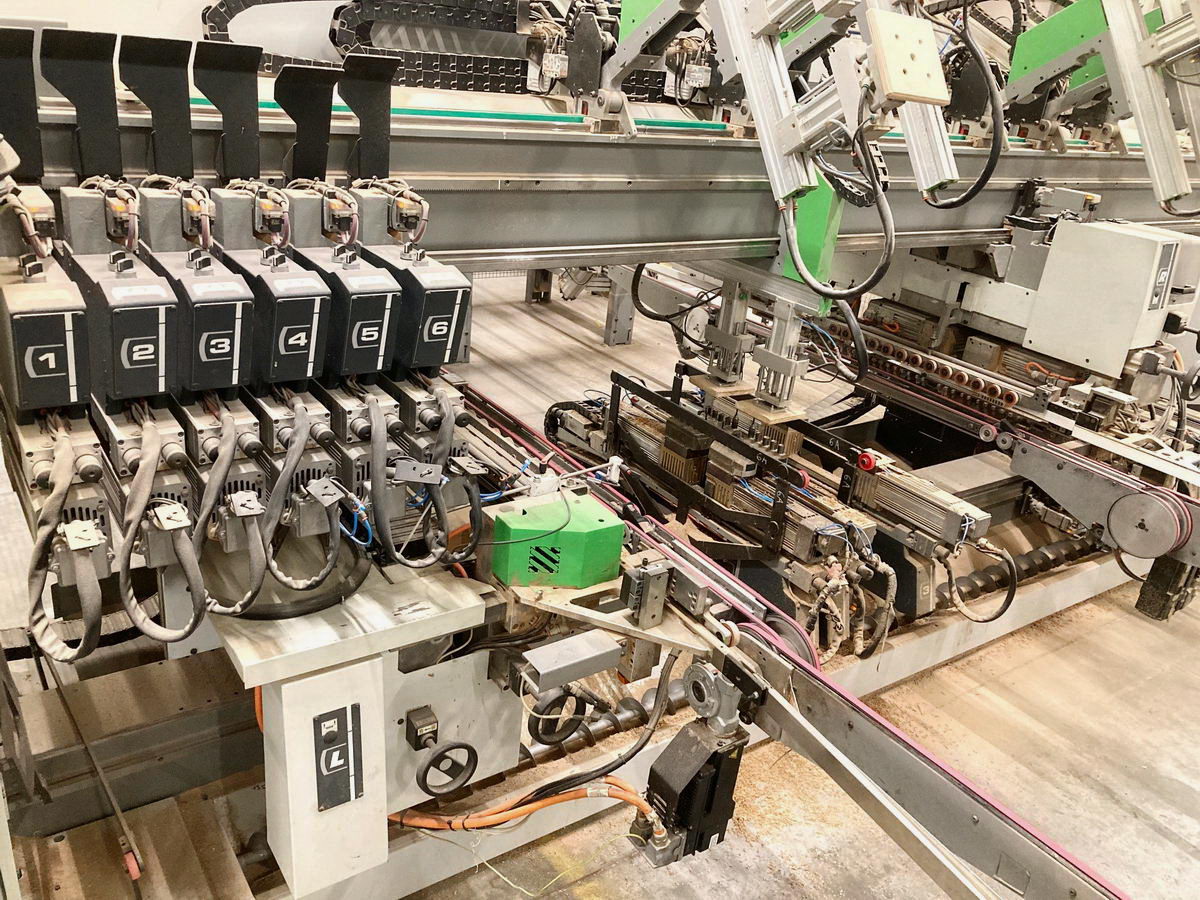
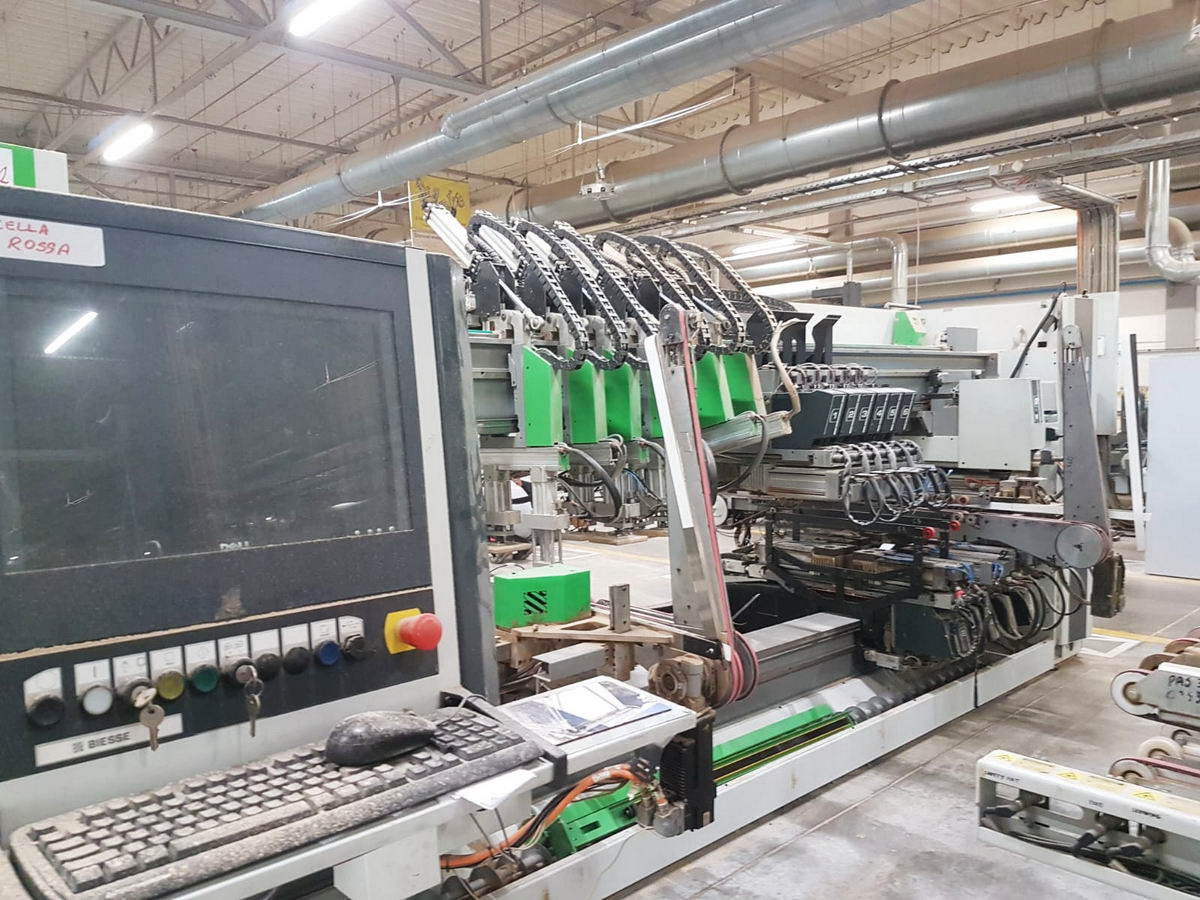
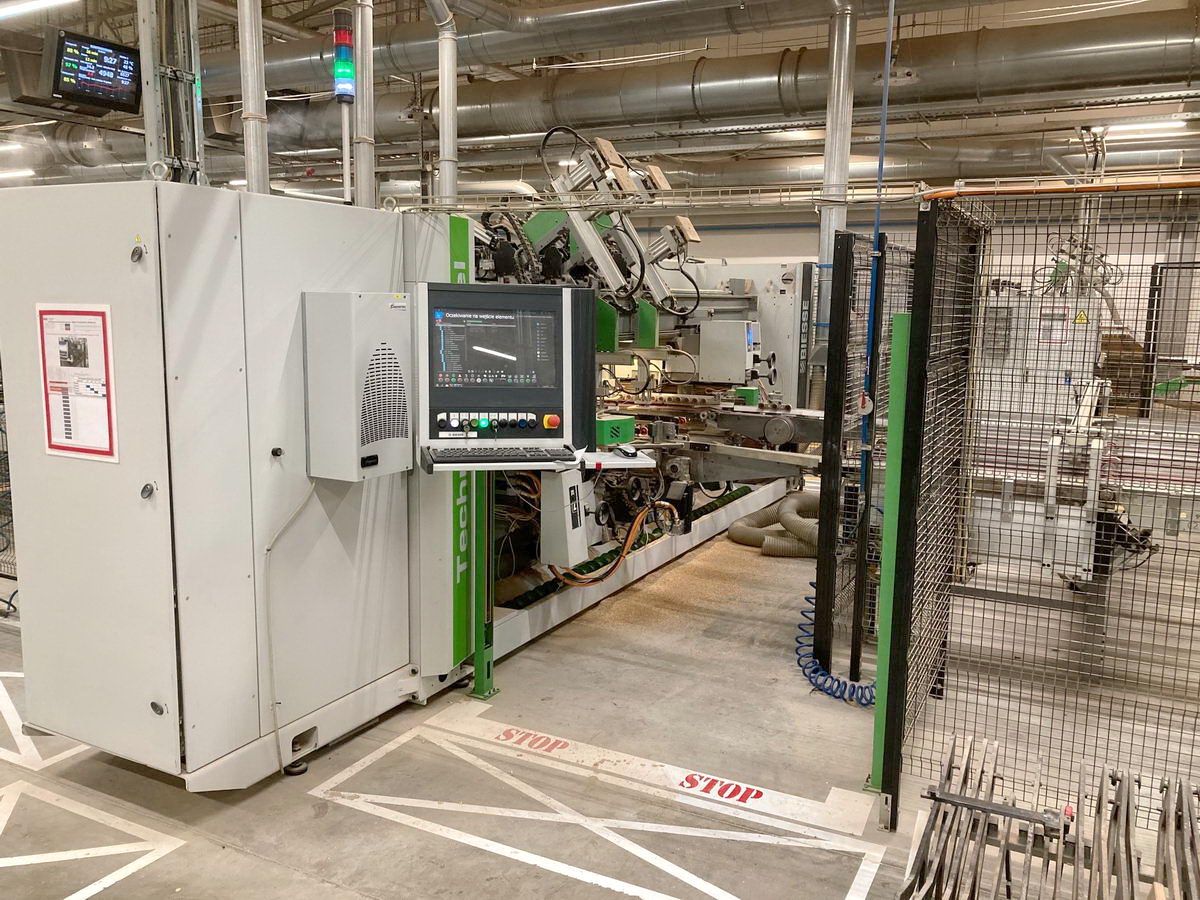
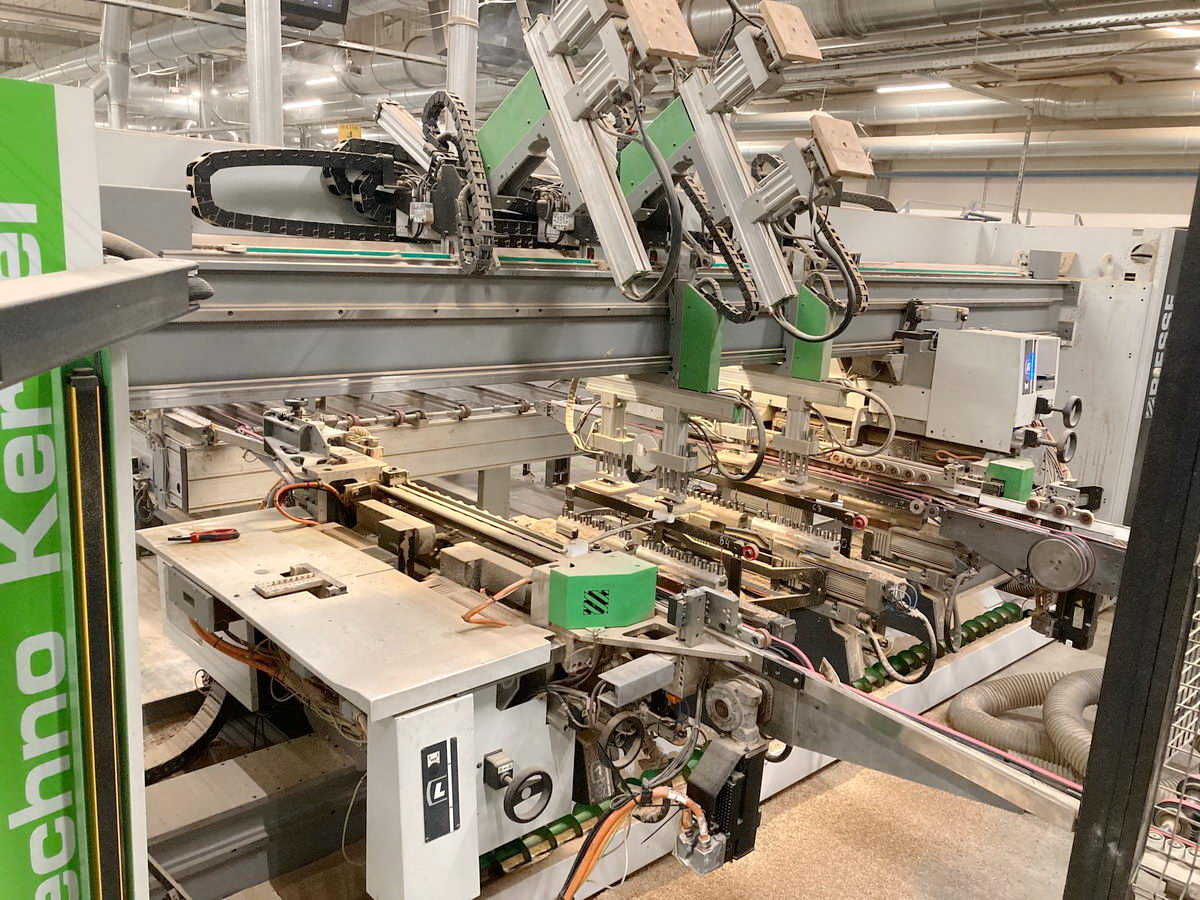
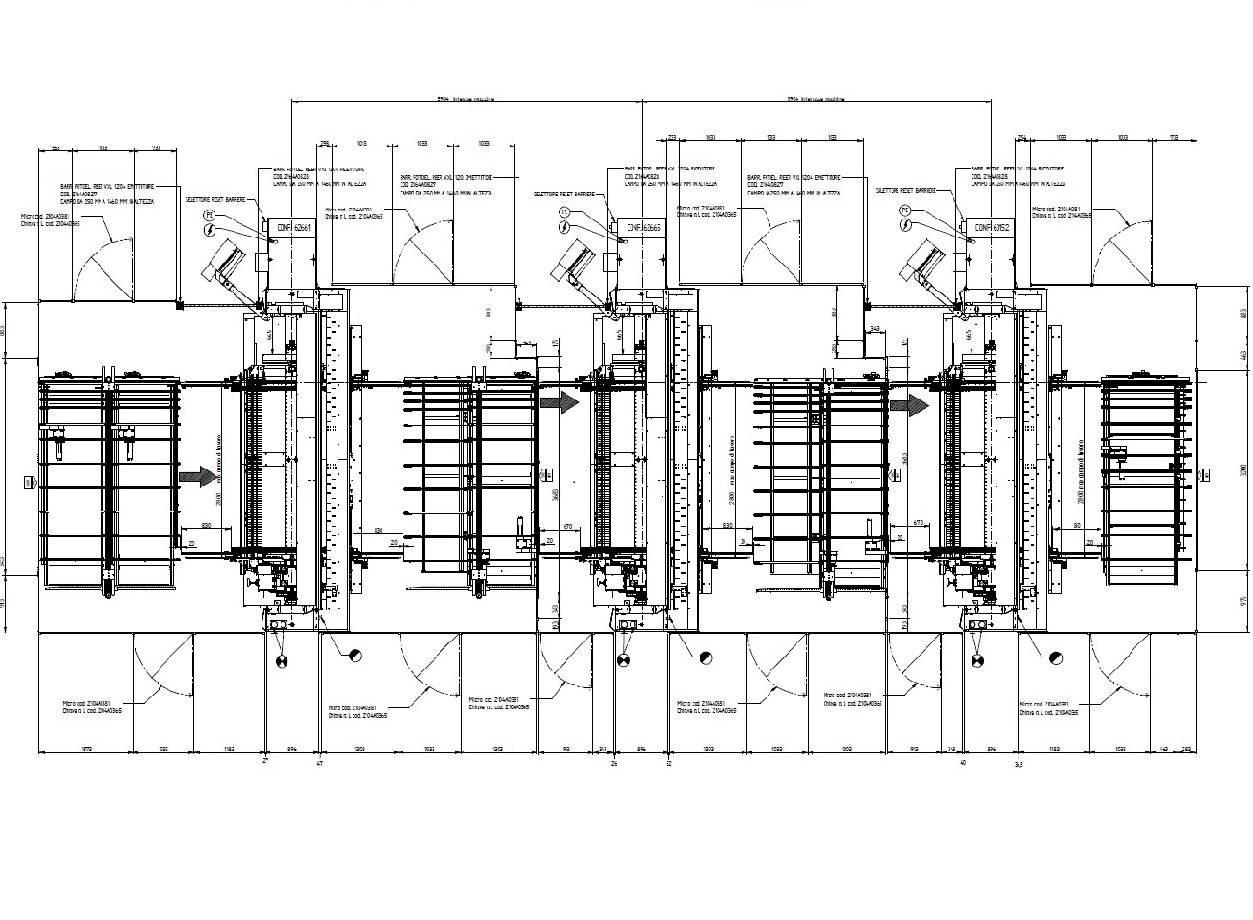
TALADRO (LINEA DE TALADRO AUTOMATICO)
BIESSE
Kernel CN (3 macchine)
Detalles técnicos:
Línea automática (3 maquinas) de taladro con Control Numérico,
J06031) TALADRO AUTOMÁTICO "BIESSE" KERNEL a C.N.
- N. 2 grupos horizontales (cada uno con N. 2 cabezales de taladro de 11 ejes, HP 2.3 x 2)
- N. 6 grupos inferiores (cadauno con 2 cabezales de taladro de varios ejes, HP 2.3 x 2)
- N. 6 grupos superiores (cadauno con 2 cabezales de taladro de varios ejes, HP 2.3 x 2)
- N. 6 prensores superiores + N. 2 tornillos motorizados para la evacuación de los escombros
J06032) TALADRO AUTOMATICO "BIESSE" KERNEL a C.N.
- N. 2 grupos horizontales (cada uno con N. 2 cabezales de taladro de 11 ejes, HP 2.3 x 2)
- N. 6 grupos inferiores (cadauno con 2 cabezales de taladro de varios ejes, HP 2.3 x 2)
- N. 6 grupos superiores (cadauno con 2 cabezales de taladro de varios ejes, HP 2.3 x 2)
- N. 6 prensores superiores + N. 2 tornillos motorizados para la evacuación de los escombros
J06033) TALADRO AUTOMATICO "BIESSE" KERNEL a C.N.
- N. 4 grupos inferiores (cadauno con 2 cabezales de taladro de varios ejes, HP 2.3 x 2)
- N. 4 prensores superiores + N. 2 tornillos motorizados para la evacuación de los escombros
Control Numérico (mando) (software Tooling System + Woodmaster)
El CNC controla el desplazamiento (eje X) del soporte horizontal móvil
El CNC controla el desplazamiento vertical (Hv) de los 2 grupos horizontales
El CNC controla el desplazamiento (eje X) de todos soportes verticals
El CNC controla el desplazamiento (ejes Y1 y Y2) de los cabezal de taladro
El CNC controla el desplazamiento (eje Y) de las paradas/topes
El CNC controla el desplazamiento (eje X) de los prensores superiores
El CNC controla el desplazamiento (eje X) de las cintas de transporte
El CNC controla la programación de los ciclos automáticos de trabajo


